Запланировать обучение в
1 квартале 2027
со скидкой 15%
В промышленном производстве даже небольшая ошибка в технической документации может вызвать цепочку потерь — от неправильной настройки оборудования и изготовления дефектных изделий до повторного выполнения операций, срыва сроков и дополнительных затрат. Чем позже обнаружено несоответствие, тем больше ресурсов может потребоваться для его устранения.
Причины производственных потерь не всегда связаны с неисправностью оборудования или недостаточной квалификацией персонала. Нередко проблема возникает ещё на этапе разработки конструкторской и технологической документации, согласования требований, подготовки производства или оценки профессиональных рисков.
Чтобы предупреждать ошибки, необходимо выстроить систему контроля, объединяющую требования ЕСКД и ЕСТД, нормоконтроль, метрологическую экспертизу, управление качеством, бережливое производство и безопасность труда. Не последнюю роль играет и подготовка специалистов, которые разрабатывают документацию, организуют производственные процессы и принимают технические решения.
При этом ошибки в документации — лишь одна из возможных причин производственных потерь. Для выбора результативных мер необходимо анализировать конкретные обстоятельства каждого несоответствия, включая состояние оборудования, свойства материалов, организацию процесса и подготовку персонала.
Читайте также:ЕСКД 2026: как оформлять документациюДевятый вид потерь или почему бережливое производство даёт сбойГОСТ Р 56906-2026: как изменились требования к системе 5S |
Техническая документация определяет, что необходимо изготовить, из каких материалов, с какими характеристиками, по какой технологии и с какими критериями приёмки. Если требования сформулированы неоднозначно, документы противоречат друг другу или важные параметры не определены, риск ошибки переносится непосредственно в производство.
Например, несоответствие между чертежом, спецификацией и технологическим процессом может привести к использованию неподходящей заготовки, неправильному выбору инструмента или нарушению последовательности операций. Если проблему обнаружат только при окончательной приёмке, предприятию придётся выяснять причины, исправлять дефекты и повторно выполнять работы.
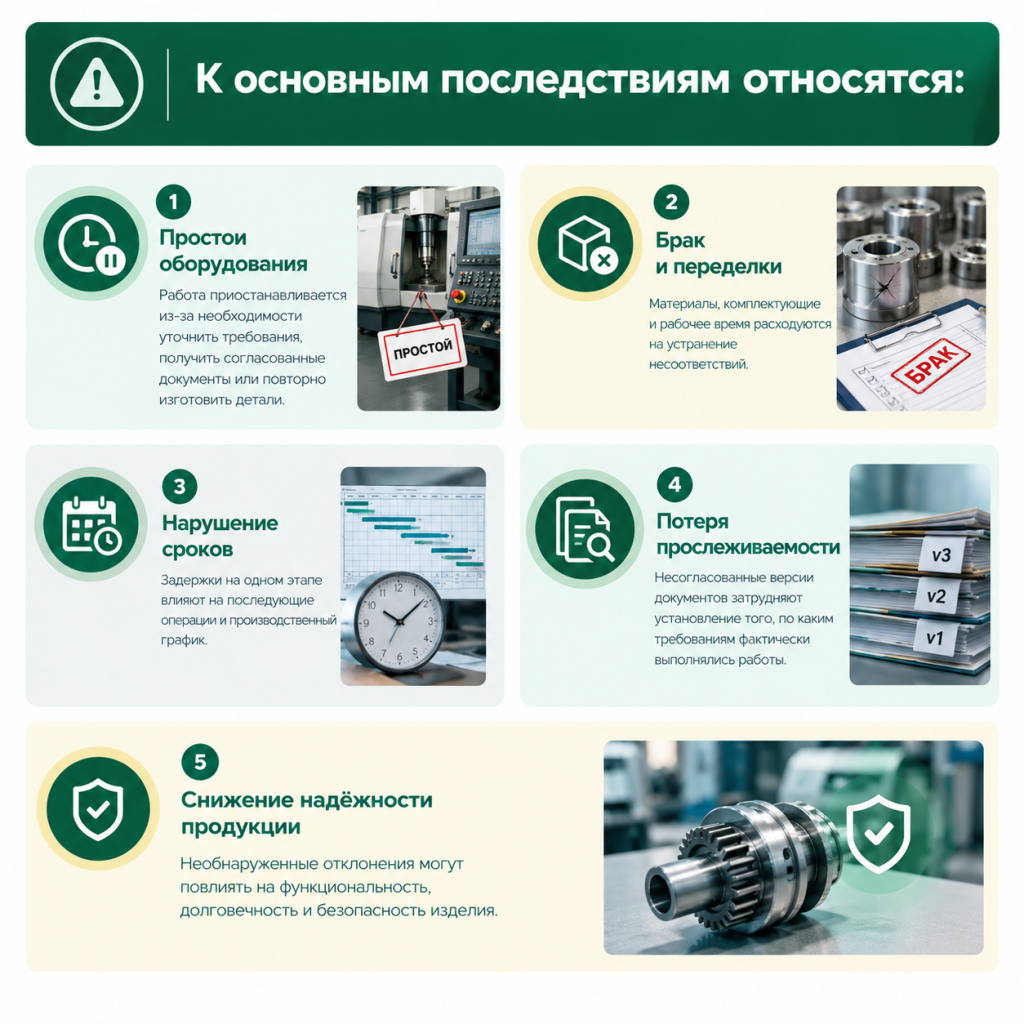
Предупреждать такие ситуации помогает перенос контроля на более ранние этапы. Проверка документации позволяет выявлять многие несоответствия до того, как они приведут к расходованию материалов, дополнительной загрузке оборудования и изготовлению дефектных изделий.
Единая система конструкторской документации (ЕСКД) и Единая система технологической документации (ЕСТД) обеспечивают системный подход к разработке, оформлению и применению технических документов.
ЕСКД устанавливает требования к конструкторской документации в пределах области применения соответствующих стандартов. ЕСТД определяет требования к оформлению и организации технологических документов, необходимых для изготовления и контроля продукции.
Согласованное применение этих систем помогает обеспечить связь между конструкторским замыслом и его реализацией в производственном процессе.
Что даёт нормоконтроль
Нормоконтроль — это проверка технической документации на соответствие применимым стандартам, правилам оформления и установленным нормативным требованиям. В зависимости от вида документа и принятой на предприятии системы он помогает выявлять несоответствия до передачи документации в работу.
|
При нормоконтроле проверяют:
Управление версиями, актуализация документации и прослеживаемость изменений также должны обеспечиваться в рамках принятой на предприятии системы управления документацией. Эти задачи связаны с нормоконтролем, но не сводятся исключительно к нему.
Нормоконтроль не заменяет проверку технической обоснованности решения, правильности расчётов или безопасности конструкции. Он также не подменяет оценку технологической реализуемости. Эти задачи решаются в рамках соответствующих видов технической экспертизы и проверок.
В результате предприятие получает более согласованный комплект документов, сокращает количество повторных согласований и снижает вероятность неоднозначного толкования требований.
Даже правильно оформленная документация не гарантирует качества, если заданные параметры невозможно надёжно измерить или проверить. Поэтому важное место в системе предупреждения производственных потерь занимает метрологическая экспертиза технической документации.
Её цель — оценить обоснованность и корректность метрологических требований, а также возможность достоверно контролировать параметры продукции и технологических процессов.
В ходе экспертизы рассматривают:
Предположим, в документации установлен узкий допуск, но на предприятии отсутствует подходящее средство измерений или не определён метод контроля параметра. Это может вызвать задержки, разногласия при приёмке и риск ошибочного заключения о соответствии изделия установленным требованиям.
Метрологическая экспертиза позволяет выявлять недостаточно обоснованные требования к точности измерений, проблемы с контролепригодностью параметров, а также недостатки выбора методов и средств контроля. Проведение такой экспертизы на этапе разработки и подготовки производства позволяет обнаруживать ряд проблем до выпуска серийной продукции и может снизить затраты на последующие корректировки документации, переделки и повторный контроль.
При этом обоснование самих конструкторских допусков может потребовать дополнительных инженерных проверок. Метрологическая экспертиза не заменяет конструкторскую и технологическую экспертизу, а дополняет их в части достоверности измерений и контроля.
Для сокращения производственных потерь недостаточно обнаруживать несоответствия на заключительном контроле. Необходимо управлять качеством на протяжении всего жизненного цикла продукции — от формирования требований до выпуска и анализа результатов производства.
Система управления качеством предусматривает выявление и анализ причин несоответствий, планирование мер по их устранению и предупреждению, а также оценку результативности принятых решений.
К основным инструментам относятся:
Особенно важно не ограничиваться устранением конкретного дефекта. Например, если деталь изготовлена неправильно из-за неоднозначного требования в технологической карте, замена детали решает только непосредственную проблему. Для предупреждения повторения необходимо уточнить документацию, проверить технологический процесс и при необходимости актуализировать инструкции или организовать дополнительное обучение сотрудников.
Таким образом, управление качеством становится инструментом повышения стабильности производства, а не только механизмом приёмки готовой продукции.
Бережливое производство направлено на выявление и сокращение действий, которые расходуют ресурсы, но не создают дополнительной ценности для потребителя.
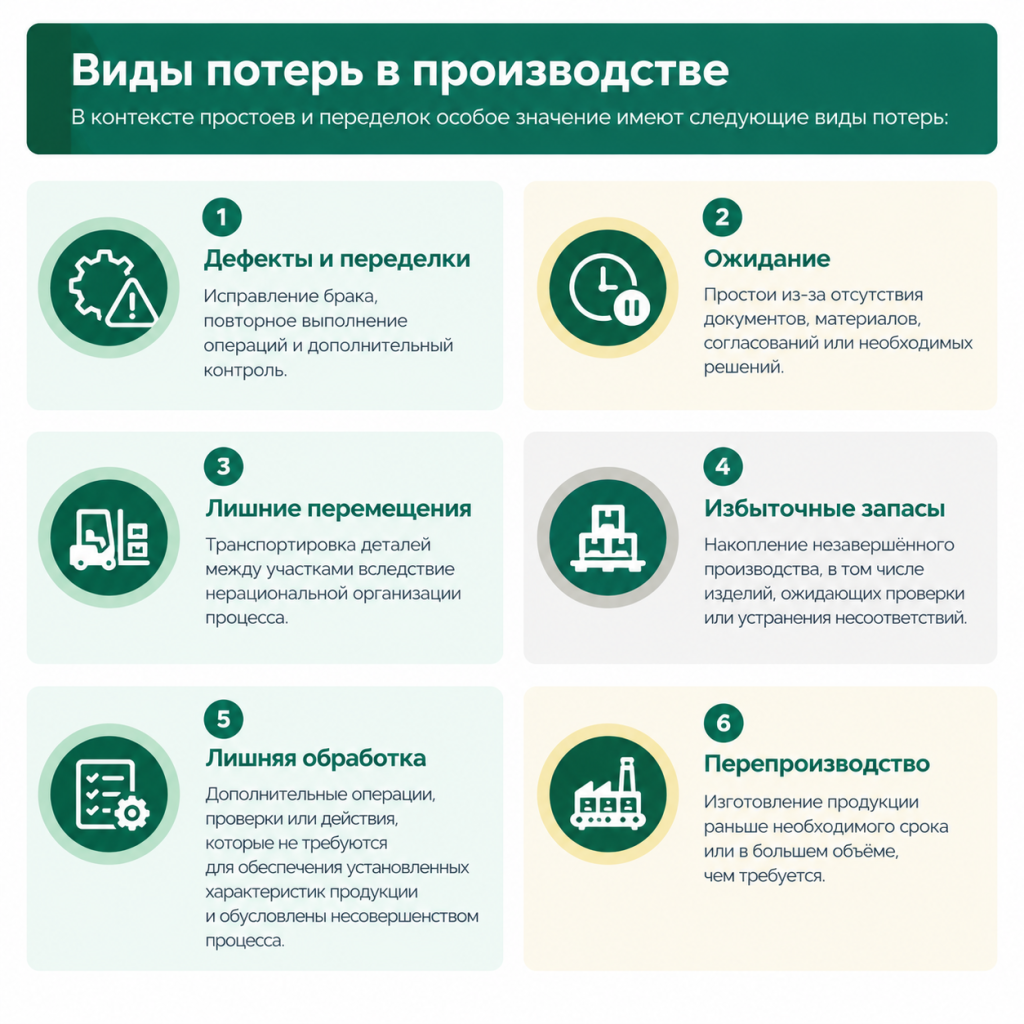
В расширенных моделях бережливого производства также рассматривают неиспользованный потенциал сотрудников. Полный перечень видов потерь зависит от используемой методики.
Для сокращения этих потерь применяют картирование потока создания ценности, стандартизацию операций, визуальное управление, анализ причин отклонений и другие инструменты непрерывного совершенствования.
Например, анализ маршрута изготовления детали может показать, что значительная часть производственного цикла приходится не на обработку, а на ожидание уточнений по чертежу. В такой ситуации повышение скорости работы оборудования не решит проблему. Необходимо улучшить подготовку документации и взаимодействие между конструкторской службой, технологами и производством.
Бережливое производство не означает упрощения обязательных процедур или отказа от контроля. Сокращать следует потери, а не необходимые проверки, требования к точности или меры безопасности.
Производственные ошибки могут влиять не только на качество продукции и сроки выпуска, но и на здоровье работников. Неоднозначные инструкции, неправильная последовательность операций, недостаточная подготовка персонала и неучтённые опасности способны создавать условия для травм и аварийных ситуаций.
Управление профессиональными рисками предполагает выявление опасностей, оценку рисков, выбор мер управления и проверку их эффективности в рамках системы охраны труда предприятия.
На практике этот процесс включает:
|
Особое внимание необходимо уделять изменениям производственного процесса. Установка нового оборудования, обновление технологической карты или изменение последовательности операций могут повлиять на условия труда и потребовать повторной оценки рисков.
Подготовка специалистов способствует более качественному выявлению опасностей и обоснованному выбору мер управления рисками. При этом конкретные обязанности работников и руководителей определяются применимыми требованиями и распределением ответственности на предприятии.
На предприятиях, эксплуатирующих опасные производственные объекты, промышленная безопасность представляет собой самостоятельное направление, связанное с предупреждением аварий, инцидентов и минимизацией последствий возможных происшествий.
Основным нормативным актом в этой области в России является Федеральный закон № 116-ФЗ «О промышленной безопасности опасных производственных объектов». Применимые требования зависят от категории и особенностей объекта, используемого оборудования, выполняемых работ и других предусмотренных законодательством условий. При этом не каждое промышленное предприятие автоматически относится к числу эксплуатирующих опасные производственные объекты.
Обеспечение промышленной безопасности предполагает организацию работ с учётом применимых требований законодательства, технических регламентов, проектных решений и установленных процедур.
Ключевое значение имеют:
Ошибки в документации и несогласованность действий подразделений могут осложнять безопасную эксплуатацию оборудования. Поэтому контроль технических требований, управление изменениями и подготовка ответственных специалистов должны рассматриваться как взаимосвязанные элементы системы промышленной безопасности.
При этом промышленная безопасность не заменяет охрану труда или управление качеством. Эти направления имеют разные задачи и нормативные основания, хотя их согласованная работа помогает комплексно управлять рисками предприятия.
Чтобы предупреждать производственные потери, недостаточно проводить отдельные проверки. Необходимо согласовать действия конструкторов, технологов, метрологов, специалистов по качеству, охране труда и промышленной безопасности в рамках единого процесса подготовки производства.
Практический алгоритм может выглядеть следующим образом.
Шаг 1. Проверьте исходные требования. Уточните техническое задание, применимые нормативные документы, требования к характеристикам продукции и критерии приёмки.
Шаг 2. Проверьте документацию. Проведите необходимые проверки, включая нормоконтроль, оценку согласованности документов и метрологическую экспертизу в применимых случаях.
Шаг 3. Подтвердите готовность производства. Убедитесь, что определены материалы, оборудование, инструмент, методы контроля и последовательность операций.
Шаг 4. Оцените риски и требования безопасности. Проверьте, учтены ли опасности, требования охраны труда и, где применимо, промышленной безопасности.
Шаг 5. Организуйте контроль процесса. Определите критические параметры, контрольные точки, ответственных сотрудников и порядок регистрации отклонений.
Шаг 6. Анализируйте причины потерь. Фиксируйте повторяющиеся дефекты. Простои и переделки - повод проверить не только действия исполнителя, но и документацию, организацию процесса, подготовку персонала и систему контроля.
Шаг 7. Оценивайте результативность изменений. После корректировки процесса проверьте, снизились ли частота повторных несоответствий, затраты на переделки и продолжительность простоев.
Для оценки результатов используйте измеримые показатели: долю продукции, принятой с первого предъявления, количество повторяющихся несоответствий, время простоев по причинам, связанным с документацией, затраты на переделки и своевременность прохождения контрольных процедур.
Показатели безопасности необходимо анализировать отдельно, не подменяя их производственными метриками. Такой подход позволяет оценивать не только эффективность производства, но и результативность мер по снижению рисков.
Даже хорошо выстроенные процедуры зависят от того, насколько сотрудники понимают требования, умеют применять их на практике и знают границы своей ответственности.
Конструктору важно правильно разрабатывать и оформлять документацию. Технологу — обеспечивать воспроизводимость процесса. Специалисту по качеству — выявлять несоответствия и анализировать их причины. Метрологу — оценивать возможность достоверного контроля параметров. Руководителю производства — организовывать работу с учётом установленных требований, ресурсов и рисков.
Для решения этих задач необходимы не только общие знания нормативных систем, но и актуальные прикладные компетенции.
Профильное обучение помогает специалистам:
При выборе программы обучения важно учитывать реальные задачи сотрудника, особенности производства, актуальные нормативные требования и уровень его ответственности. Практическая направленность подготовки особенно значима там, где ошибки могут повлечь существенные материальные потери, нарушение сроков или угрозу безопасности.
Обучение дополняет систему технического и организационного контроля, но не заменяет установленные процедуры, необходимые средства контроля и ответственность должностных лиц. Его задача — помочь специалистам грамотно применять требования и принимать обоснованные решения в своей профессиональной деятельности.
Чтобы определить, действительно ли предпринятые действия сокращают производственные потери, необходимо сравнивать показатели до и после изменений (таблица 1).
Таблица 1. Показатели результативности мер по предупреждению производственных потерь
|
Направление |
Что оценивать |
|
Качество документации |
Количество ошибок и замечаний, выявленных до запуска работ |
|
Качество продукции |
Долю изделий, принятых с первого предъявления, и частоту повторяющихся дефектов |
|
Производственная эффективность |
Время простоев, объём переделок и длительность ожидания согласований |
|
Метрологическое обеспечение |
Количество выявленных проблем с контролируемостью параметров и пригодностью средств измерений |
|
Безопасность |
Результаты оценки рисков, выявленные опасности и выполнение запланированных мер по их снижению |
|
Компетенции персонала |
Результаты проверки знаний и соблюдение установленных процедур на практике |
Анализируйте показатели в динамике с учётом изменений объёмов производства, номенклатуры изделий и сложности работ.
Например, увеличение числа зарегистрированных несоответствий после внедрения более эффективной системы контроля не обязательно означает ухудшение качества. Оно может свидетельствовать о том, что ранее незамеченные проблемы стали выявляться своевременно.
Поэтому количество замечаний следует рассматривать вместе с другими показателями. Главные критерии результативности — снижение повторяемости ошибок, затрат на их устранение и вероятности опасных событий при сохранении установленных требований.
Для более объективной оценки полезно заранее определить период сравнения, правила расчёта показателей и причины, по которым учитываются простои и переделки. Это позволит отделить результат принятых мер от влияния изменения загрузки производства, номенклатуры изделий и других факторов.
Нормативные документы и источники
При подготовке и применении процедур контроля следует руководствоваться актуальными редакциями нормативных документов с учётом области их применения и правил, установленных на предприятии. В качестве источников для дополнительной проверки можно использовать:
Перечень не является универсальным набором обязательных документов для любого предприятия. Применимость конкретного стандарта или нормативного акта определяется видом продукции, характером работ, особенностями производства и действующими требованиями законодательства.
Предупреждение производственных потерь начинается на этапе подготовки работ: с согласованной технической документации, обоснованных метрологических требований, продуманного технологического процесса и своевременной оценки рисков.
ЕСКД и ЕСТД, нормоконтроль, метрологическая экспертиза, управление качеством, бережливое производство и меры безопасности решают разные задачи, но дополняют друг друга. Их согласованное применение помогает выявлять несоответствия до того, как они приведут к браку, простоям и дополнительным затратам.
Важную роль играет подготовка специалистов, способных применять нормативные требования, анализировать причины отклонений и участвовать в совершенствовании процессов. Чем раньше предприятие обнаруживает проблему и устраняет её первопричину, тем больше возможностей сохранить стабильное качество продукции, соблюсти сроки и снизить производственные потери.
|
Хотите разобраться в теме глубже? Ближайшие программы обучения:
Программа позволяет сформировать системное представление о расчете производственной мощности современного производственного предприятия и сопутствующих технико-экономических характеристиках, научиться анализировать полученные расчетные данные и использовать современные цифровые инструменты, включая искусственный интеллект, для решения задач производственного планирования, анализа данных и оптимизации.
Искусственный интеллект для автоматизации разработки ЕСКД и стандартов
В практико-ориентированной программе слушатели получат новые знания и умения в сфере применения искусственного интеллекта для автоматизации разработки конструкторской документации (ЕСКД) и стандартов по компетенциям: знание современных подходов и технологий ИИ в области нормоконтроля, генерации технических текстов и анализа нормативной документации; умение применять нейросетевые методы для проверки соответствия чертежей требованиям ГОСТ и ЕСКД, формирования структурированных технических заданий и выявления противоречий в нормативных документах; проведение практической работы по автоматизации процессов разработки и нормоконтроля конструкторской и нормативной документации с использованием современных ИИ-инструментов.
Метрологическая экспертиза технической документации в 2026 году
В практико–ориентированном курсе слушатели получат новые знания и умения в сфере метрологической экспертизы технической документации по компетенциям: знание законодательства в области метрологии; умение использовать нормативные и правовые документы при проведении метрологической экспертизы технической документации; проведение метрологической экспертизы конструкторской и технологической документации на всех стадиях жизненного цикла продукции военного назначения.
Практика внедрения технологии бережливого производства на предприятии в 2026 году
Сильной стороной курса является максимальная ориентированность на практическое применение инструментов технологии Бережливого производства, даются конкретные алгоритмы с пошаговым развертыванием и внедрением системы Бережливого производства с помощью дорожной карты.
Промышленная безопасность опасных производственных объектов
Программа повышения квалификации «Промышленная безопасность опасных производственных объектов» предназначена для специалистов, отвечающих за обеспечение безопасности на опасных производствах.
Не нашли подходящую программу? Посмотрите полное расписание обучения
Обучение по производству и промышленности
Читайте самые важные новости, лайфхаки и анонсы обучающих мероприятий от «Финконт» в мессенджере MAX |
Вы сможете выбрать только актуальные для вас темы.