Доступно в формате
онлайн-трансляции!
Перейти
Методика прорывных улучшений 6 СИГМА
Артикул: МС32130
Программа посвящена практическому применению методики Lean Six Sigma для системного выявления и устранения производственных потерь. На основе реальных кейсов предприятий слушатели разберут пошаговый подход к поиску причин проблем, их анализу в цифрах и внедрению улучшений по методике DMAIC — от определения приоритетной проблемы и сбора фактических данных до закрепления достигнутого результата.
Для кого предназначен
Владельцев бизнеса, генеральных директоров, начальников производств, цехов и отделов.
Для тех, кто больше не хочет терпеть убытки от сбоев в производстве, брака, срыва сроков и разобщенной работы подразделений, и хочет собрать команду, которая сама найдет причины проблем и устранит их в кратчайшие сроки с измеримым экономическим эффектом (снижение себестоимости продукции, экономия ресурсов и др.).
Цель обучения
Освоить практические инструменты Lean Six Sigma для выявления и устранения производственных потерь, повышения качества и ритмичности производства, оптимизации ресурсов и обеспечения своевременного выполнения заказов.Результат обучения
В результате обучения участники: получат методику выполнения проектов прорывных улучшений 6 Сигма по дорожной карте DMAIC, шаблоны документов, готовые расчеты для эффективной работы производственных участков.
Программа обучения
Блок 1. С чего начать, чтобы директор поверил в проект.
Как перейти от разговоров к делу и не потерять поддержку руководства через месяц.
- План из пяти шагов (дорожная карта DMAIC): Определяем → Измеряем → Анализируем → Улучшаем → Закрепляем результат. Что конкретно делается на каждом этапе.
- Команда проекта: Кто должен войти в группу. Кто должен возглавить процесс. Как избежать саботажа со стороны «незаменимых» сотрудников.
- Обучение команды: Какие знания нужны на старте. Как часто показывать спонсору (директору) промежуточные итоги, чтобы он видел экономию денег и не закрыл финансирование.
Блок 2. Определение (D): выбираем главную проблему, не тратя силы на мелочи.
- Чего мы хотим: Ставим одну понятную цель всей командой.
- Выбор цели: Решаем куда вложить деньги в первую очередь. Оцениваем идеи просто: где мы заработаем или сэкономим больше всего при минимальных затратах.
- Устав проекта: Простой документ на одну страницу, чтобы все однозначно понимали, к какому результату мы хотим прийти. Фиксируем измеримые показатели успеха.
- Ритм работы: Пошагово планируем фазы проекта. Составляем расписание рабочих встреч. Отслеживаем прогресс, чтобы команда не снизила темпов работы, а руководство видело промежуточные успехи уже в ближайшее время.
Блок 3. Измерение (M): идем по цехам и сбираем факты.
Смотрим, что происходит в реальности.
- Составляем карту сквозного процесса: Проходим путь продукции от склада сырья до отгрузки клиенту. Отмечаем всё, что видим - где продукция просто лежит и ждет, пока ею займутся, простои, нерегламентированные перерывы, зоны накопления, скрытые процессы и «узкие» места, рассинхронизацию пропускных способностей и действий цехов и участков. Рисуем схемы движения полуфабрикатов, рабочих и погрузчиков. Анализируем уровень организации технологических процессов и эффективность взаимодействия смежных подразделений.
- Данные из систем: Какие отчеты нужно выгрузить из вашей учетной программы (например, 1С, ERP), чтобы подтвердить наблюдения и слова цифрами. Выявляем причинно-следственные связи, зависимости.
- Фотография рабочего дня: по факту смотрим, чем мастера и рабочие заняты на самом деле. Где скрытые потери рабочего времени и их причины. Как организовано взаимодействие и рабочие места. Внедряем простую форму самофотографии для мастеров.
- Статистика брака: Как фиксировать дефекты на входе, по ходу процесса производства и перед отгрузкой, чтобы понимать масштаб потерь в рублях.
Блок 4. Анализ (A): переводим проблемы в рубли.
Доказываем деньгами, почему текущая ситуация невыгодна предприятию.
- Сколько стоят сбои: Переводим часы простоя оборудования и людей, ожидания обработки, переделки, нарушения технологических режимов в реальные деньги. Используем методы математического анализа данных для обоснованных выводов.
- Загрузка техники: Считаем, насколько реально загружено оборудование, а сколько времени оно ожидает из-за рассинхронизации работы производственных участков и смежных подразделений.
- Нужная численность: Рассчитываем оптимальное количество единиц оборудования, техники, рабочих, мастеров и контролеров в смене и вычисляем нормы обслуживания оборудования.
- Почему получается брак: Проверяем стабильность технологических процессов, пригодность оборудования изготавливать качественную продукцию без отклонений и точность измерительных систем.
- Эксперименты: Проводим при необходимости быстрые тесты прямо в цехе, чтобы собрать дополнительную информацию о процессе, понять, какие факторы (температура, скорость, подача, давление) сильнее всего влияют на качество.
Блок 5. Улучшение (I): наводим порядок.
Внедряем изменения.
- Подготовка производства (СОНТ): Как конструктора и технологи должны быстро реагировать на проблемы, о которых кричат рабочие из цеха.
- Качество сразу: Система «0 дефектов». Учимся проверять работу на месте, чтобы брак не передавался на следующий участок.
- Производство точно в срок (Kanban): Переходим на вытягивающее планирование по тайм-слотам. Каждый предыдущий производственный участок делает только то, что нужно следующему и тогда, когда это нужно по приоритету, а не работает «на себя».
- Своевременная логистика и оптимальные запасы: Балансируем желания отдела продаж с возможностями завода. Реально смотрим на фактическую длительность изготовления при многозадачности. Оптимизируем страховые запасы: считаем тот самый минимум запасов на складе, чтобы линия не встала, но и миллионы не лежали мертвым грузом.
- Рабочие места (Упорядочение, НОТ, 5S): Наводим порядок и эргономику. Рабочий должен как можно меньше уставать по ходу смены, иначе человеческий фактор неизбежен. Ему должно быть удобно, инструменты, оснастка, приспособления — под рукой, лишних движений — минимум.
- Оборудование без сбоев: Вводим обслуживание по состоянию, а не «по календарю». Обучаем операторов самим следить за своими станками, чтобы избегать аварийных остановок. Оптимизируем ремонтные зоны.
- План улучшений (Kaizen) и экономический эффект: Собираем все найденные идеи в единый график внедрения. Оцениваем бюджет, оцифровываем экономический эффект.
Блок 6. Контроль (C): как не откатиться назад через месяц.
Люди склонны возвращаться к старым привычкам.
- Система поддержания результата: Разрабатываем правила контроля и Комплексный План Контроля. Действия персонала и взаимодействие подразделений при отклонениях. Отслеживаем экономический эффект от проекта нарастающим итогом. Ищем возможности для тиражирования успешных решений.
Преподаватели
Преподаватель
Эксперт-практик. Специалист по стратегическому и оперативному планированию и организации производств. Производственный опыт более 20 лет. Заместитель руководителя аккредитованного органа по сертификации систем менеджмента качества. Тренер-консультант по бережливому и бездефектному производству, оптимизации процессов складской и транспортной логистики, технологиям гибкого управления проектами Agile. Специалист Черного пояса Lean Six Sigma. Эксперт по сертификации систем менеджмента качества и бережливого производства.Дата и время
Место проведения
г. Москва, ул. Золотая, д. 11, бизнес-центр «Золото», 5 этаж. Всем участникам высылается подробная схема проезда на семинар.
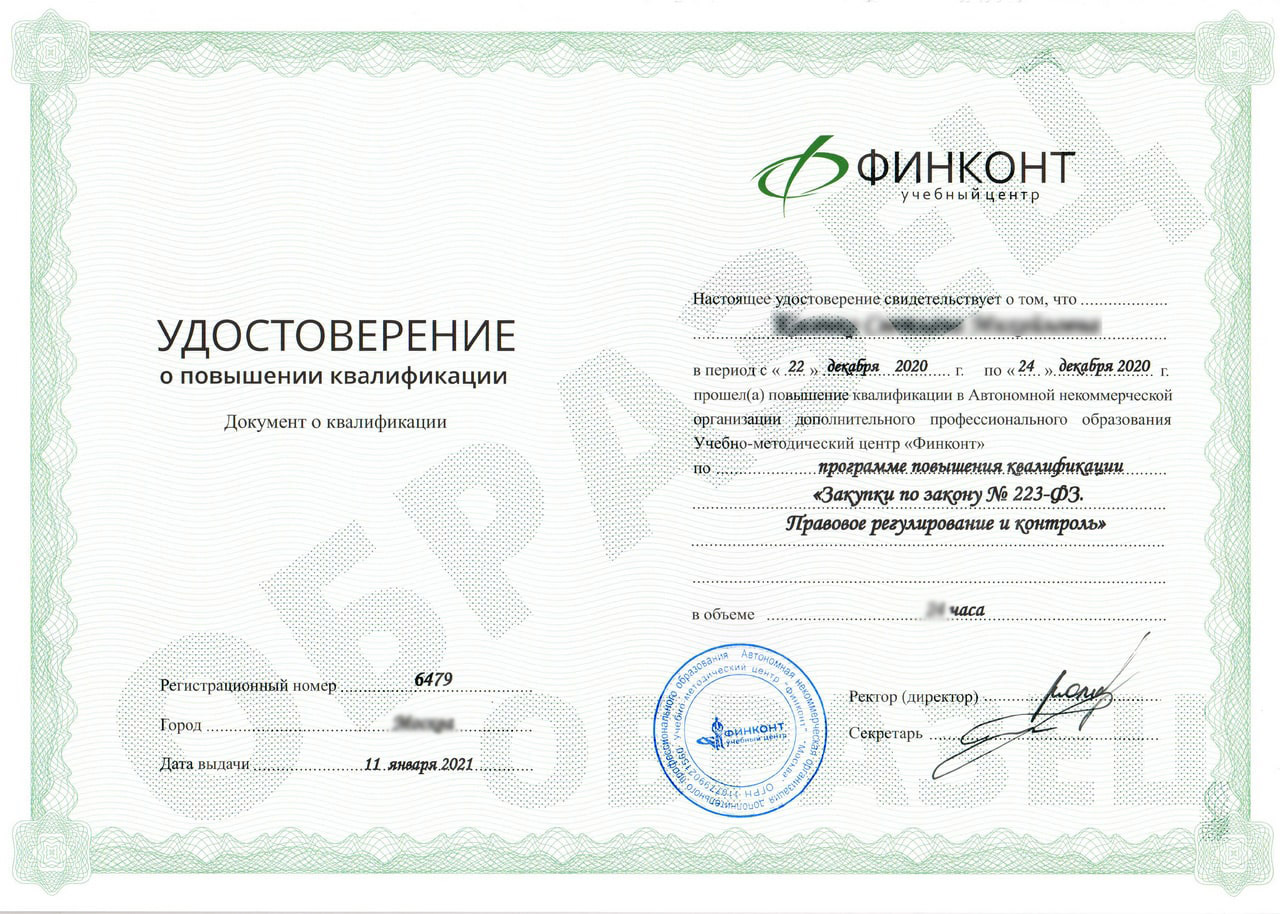
Документы по окончании обучения